圆柱锂离子电池型号、结构及组装工艺解析
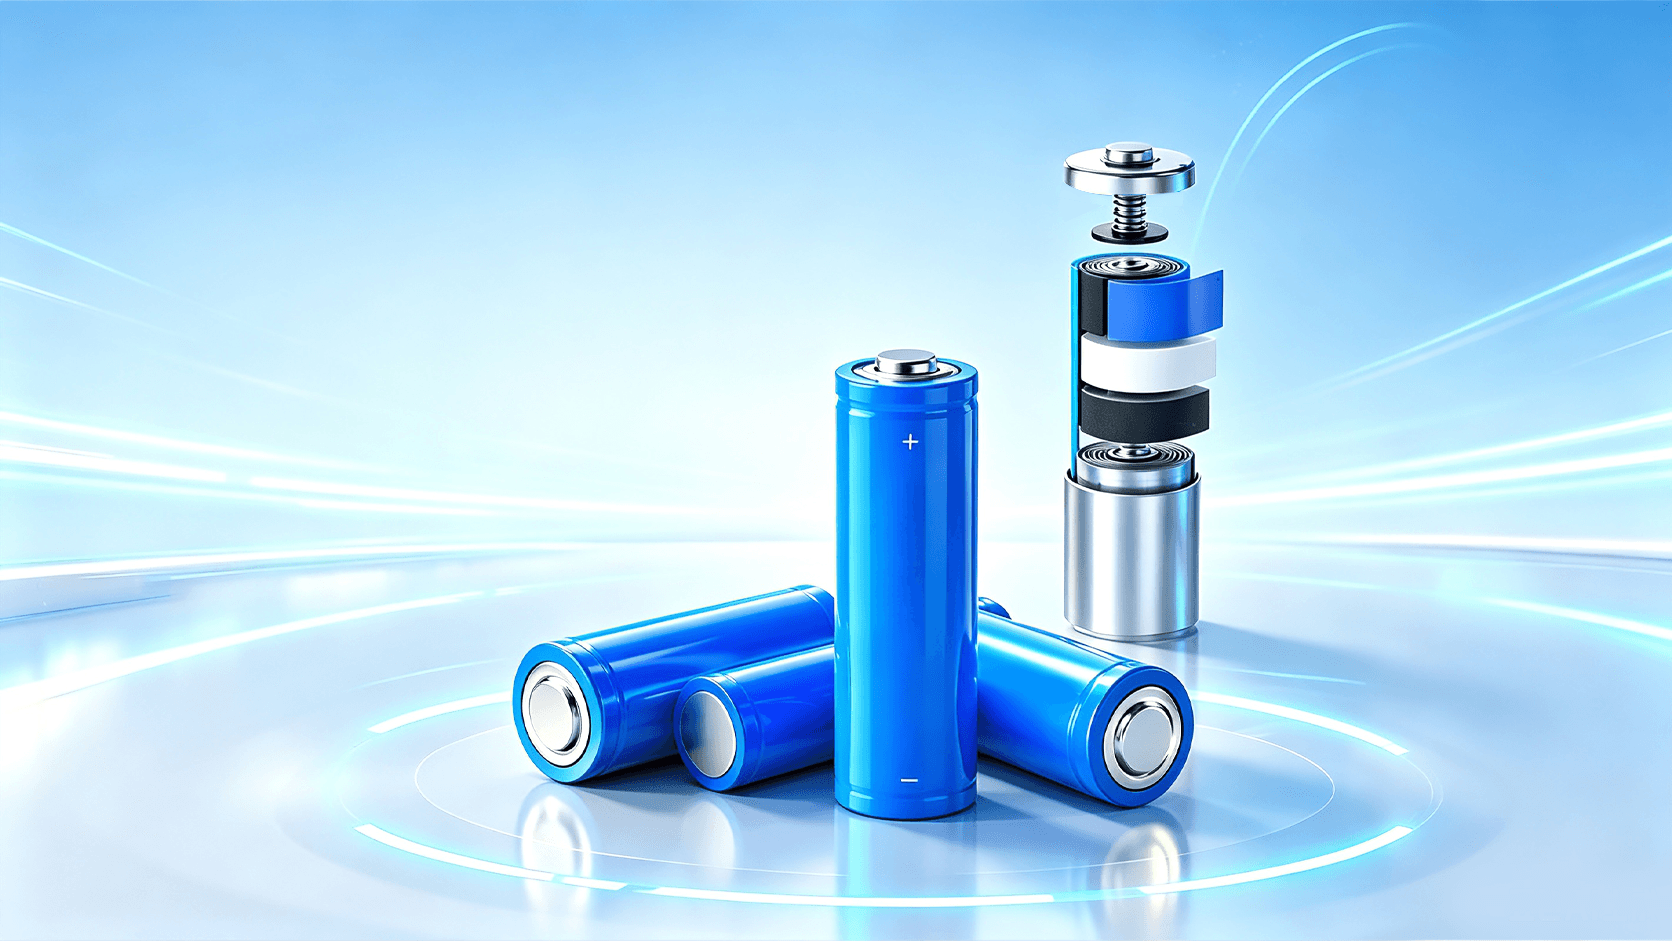
圆柱电池是锂离子电池的重要产品形态之一。随着动力电池技术的发展,圆柱电池逐渐从传统的18650、21700等小圆柱电池,向32系、40系、46系等大圆柱电池发展。 本文从圆柱电池型号命名、产品结构、组装工艺等方面,对圆柱电池进行系统介绍。
一、圆柱电池型号如何命名?
圆柱锂离子电池通常采用数字型号进行命名,主要由电池直径、电池高度以及圆柱形结构代码组成。
以常见的18650为例:
18:表示电池直径约为18mm;
65:表示电池高度约为65mm;
0:表示圆柱形电池。
因此,18650的含义可以简单理解为:
直径约18mm ×高度约65mm 的圆柱电池。
目前行业中常见的21700、33140、46800等型号,也基本采用类似的命名方式。
需要注意的是,型号数字通常代表产品的规格类别,并不意味着实际成品尺寸一定与标称尺寸完全一致,实际尺寸还会受到壳体、绝缘材料、封口结构等因素影响。
二、圆柱锂离子电池的主要产品类型
随着电池技术不断发展,目前电池产品主要形成了方形、软包和圆柱三种结构路线。
2020年,特斯拉发布4680大圆柱电池后,大圆柱电池受到行业广泛关注。与传统小圆柱电池相比,大圆柱电池的优势不仅体现在尺寸更大,还体现在:
更高的充放电电流能力;
更低的内阻;
更低的发热;
更高的系统集成效率;
更适合高倍率动力应用。
从极耳结构、壳体结构和封口方式等方面来看,目前圆柱电池大致可以分为以下几类。
单/双极耳钢壳电池
典型产品包括18650、21700等。
这类电池采用传统的极耳导流结构,制造工艺成熟,已经广泛应用于消费电子、电动工具及新能源汽车等领域。
全极耳钢壳电池
典型产品包括部分32系、21系圆柱产品。
全极耳结构可以缩短电流传输路径,降低内阻,并改善大电流充放电过程中的发热问题。
全极耳铝壳电池
典型产品包括部分32130、40130等规格。
这类产品通常采用铝壳结构,并结合全极耳设计,适用于大圆柱电池的发展路线。
切折极耳大圆柱电池
典型产品为46系大圆柱电池。
该结构结合全极耳、切折极耳等技术,通过优化电流路径和集流结构,提高电池的倍率性能及空间利用率。
三、圆柱电池结构及组装工艺
传统圆柱电池通常由以下主要结构组成:
钢壳;
绝缘材料;
负极汇流盘;
卷芯;
正极汇流盘;
盖帽;
电解液。
组装过程中,各结构件需要在低温、低湿环境下通过自动化设备完成装配,最终形成电芯半成品。
典型工艺流程如下:
卷绕→揉平→正负极汇流盘焊接→入壳→底部焊接→上绝缘盖→滚槽→X-Ray 检测→注液→盖帽激光封口→检测
不同产品和设备方案可能会对工序进行调整,但整体工艺逻辑基本一致。
四、圆柱电池关键组装工序控制要点
极耳揉平
揉平是全极耳圆柱电池的重要工序,其主要作用是将卷芯两端分散的铜箔、铝箔通过机械揉压形成相对平整、连续的集流端面,为后续汇流盘焊接提供条件。
主要控制项目包括:
揉平后的总高尺寸;
正负极漏箔长度;
两端面的平行度;
端面平面度;
端面与圆柱面的垂直度;
卷芯同心度;
中心孔完整性;
箔材外翻;
粉尘控制;
短路风险。
常见在线检测方式包括 CCD 尺寸检测、位移检测以及 Hipot 测试。
正负极汇流盘焊接
汇流盘焊接直接影响电池的导电性能和连接可靠性。
主要控制要点包括:
汇流盘与卷芯的同心度;
焊接强度;
焊接区域尺寸;
焊接过程粉尘控制;
隔膜保护;
焦距一致性;
激光器及振镜选型;
高反材料焊接过程控制;
焊接热量控制。
对于全极耳结构,还需要重点关注焊接过程中产生的热量对隔膜造成的影响,避免隔膜收缩或损伤导致内部短路。
常见检测方式包括:
CCD 外观检测;
Hipot 测试;
拉拔力测试。
底部电阻焊
底部焊接主要用于实现负极汇流盘与壳体之间的可靠连接。
主要控制项目包括:
中心孔径及焊接面积;
中心孔防堵;
电阻焊炸火控制;
焊接熔深;
焊接面积;
焊接压力、电压、电流;
焊接夹具温度;
粘针及误操作防护;
焊接外观一致性。
可通过 CCD、电流监测及拉力测试等方式进行质量控制。
滚槽与封口
滚槽和封口是传统圆柱钢壳电池的重要工序。
主要控制项目包括:
滚槽尺寸;
封口尺寸;
槽位拉伸变形;
密封圈压缩量;
壳口及槽口粉尘;
模具及夹具寿命;
封口密封性;
镀镍层保护。
常见检测手段包括:
在线 CCD 尺寸检测;
封口外观检测;
Hipot 检测;
金相检测;
气密性检测。
注液
注液直接关系到电池的电解液含量及浸润效果。
主要控制要点包括:
注液量稳定性;
注液精度;
电解液浸润效率;
浸润均匀性;
设备及夹具耐腐蚀性;
可燃气体检测;
电解液输送安全;
NG 产品自动处理;
产品数据追溯。
通常采用注液前后称重的方式对注液量进行检测。
盖帽激光焊接
盖帽焊接用于实现盖帽与极耳之间的可靠电连接。
主要控制项目包括:
极耳表面电解液残留清洁;
盖帽与极耳位置一致性;
激光器及振镜选型;
焊接焦距;
焊接强度;
粉尘及火花控制。
常见检测方式包括 CCD 检测和拉力测试。
五、圆柱电池组装工艺的发展趋势
随着大圆柱动力电池逐渐进入规模化生产阶段,圆柱电池的制造工艺正在向以下方向发展:
高效率
通过多工位并联、转塔结构、飞行焊接等技术提高设备产能。
高精度
通过 CCD、位移传感器、在线 Hipot、气密性检测等方式,实现关键尺寸和关键参数的在线监控。
高自动化
进一步减少人工干预,实现自动上料、自动检测、自动分选、自动补位以及异常产品自动处理。
全流程数据追溯
通过 MES 系统将产品二维码与每一道工序的数据关联,实现从卷芯到成品的全过程追溯。
结构持续优化
通过优化汇流盘、极耳、盖板、密封结构、壳体及绝缘结构,提高空间利用率、导电性能和制造一致性。
结语
从 18650、21700到33140、40130,再到46系大圆柱电池,圆柱电池的产品尺寸、极耳结构和制造工艺都在持续演进。
对于大圆柱动力电池而言,真正决定量产能力的并不仅仅是电池尺寸的变化,而是材料、结构设计、焊接工艺、封口技术、自动化装备和质量检测体系的协同优化。
无论采用激光封口还是模具封口,最终都需要围绕安全性、密封可靠性、生产效率、制造成本和产品一致性进行综合设计。
随着大圆柱电池技术不断成熟,揉平、汇流盘焊接、入壳、封口、气密性检测以及全流程数据追溯等关键工序仍将是设备制造和电池制造企业持续优化的重要方向。
相关资讯
相关文章

锂电池使用指南:充电规范、寿命延长与安全防护要点
从日常充电习惯到长期存放方法,从延长电池寿命的实用技巧到安全防护须知——本文以 FAQ 形式系统梳理锂电池的正确使用规范,帮助你最大限度延长电池寿命并确保使用安全。
阅读全文
聚焦AI终端与智慧生活丨量能动力邀您参加第46届香港秋季电子产品展
量能动力将于2026年10月13日至16日亮相第46届香港秋季电子产品展1A-C20展位,展示1.5V可充锂电池、聚合物锂电池及定制化PACK电池解决方案,聚焦AI终端、智慧生活及消费电子应用。
阅读全文